Cincelado y repujado: cómo se levanta un relieve sobre una chapa de cobre, latón o plata
Skosade reúne notas de taller sobre el oficio del metal batido: qué espesor admite cada aleación, cómo se prepara el cojín de brea, para qué sirve cada forma de cincel y en qué orden se alterna el trabajo por el anverso y por el reverso hasta que el dibujo se convierte en volumen.
La chapa: cobre, latón y plata, y el espesor que cada pieza necesita
Casi todo el resultado de un relieve se decide antes del primer golpe, cuando se elige la lámina. El cobre recocido es el material de referencia porque se estira mucho antes de romper, perdona los errores de dirección del cincel y se vuelve a ablandar con facilidad. El latón responde con más resistencia, endurece antes y obliga a recocer con más frecuencia, pero mantiene mejor las aristas y el brillo frío del fondo. La plata de ley y, sobre todo, la plata fina se trabajan con una docilidad parecida a la del cobre, aunque el coste del material cambia la forma de planificar: se dibuja más, se prueba menos.
El espesor no es una preferencia estética sino un cálculo de cuánto se va a estirar el metal. Un relieve alto adelgaza la chapa justo en las cimas, que es donde primero aparecen las grietas; un relieve plano apenas la mueve y permite láminas finas que luego habrá que sujetar bien para que no vibren.
Referencias de espesor habituales
- 0,3–0,4 mm. Relieves muy bajos, cenefas, placas pequeñas que se montarán sobre un soporte rígido. Fácil de trazar, difícil de mantener plana.
- 0,5–0,7 mm. El rango más versátil para cobre y plata: admite embutido medio, aguanta el matizado del fondo y todavía se corta con tijera de chapa.
- 0,8–1 mm. Relieves altos, piezas de tamaño medio y trabajos que van a recibir mucho cincel de contorno sin deformarse en conjunto.
- Más de 1 mm. Paneles grandes o piezas destinadas a uso, donde el volumen se levanta despacio y con muchos recocidos intermedios.
Con latón conviene bajar un escalón respecto al cobre para el mismo dibujo: a igualdad de espesor exige más fuerza y llega antes al límite de estirado. Y en cualquier aleación, la chapa laminada llega de fábrica con acritud; el primer recocido, antes incluso de trazar, deja el material en un estado de partida comparable de un trabajo a otro.
El cojín de brea: composición, dureza y puesta a punto
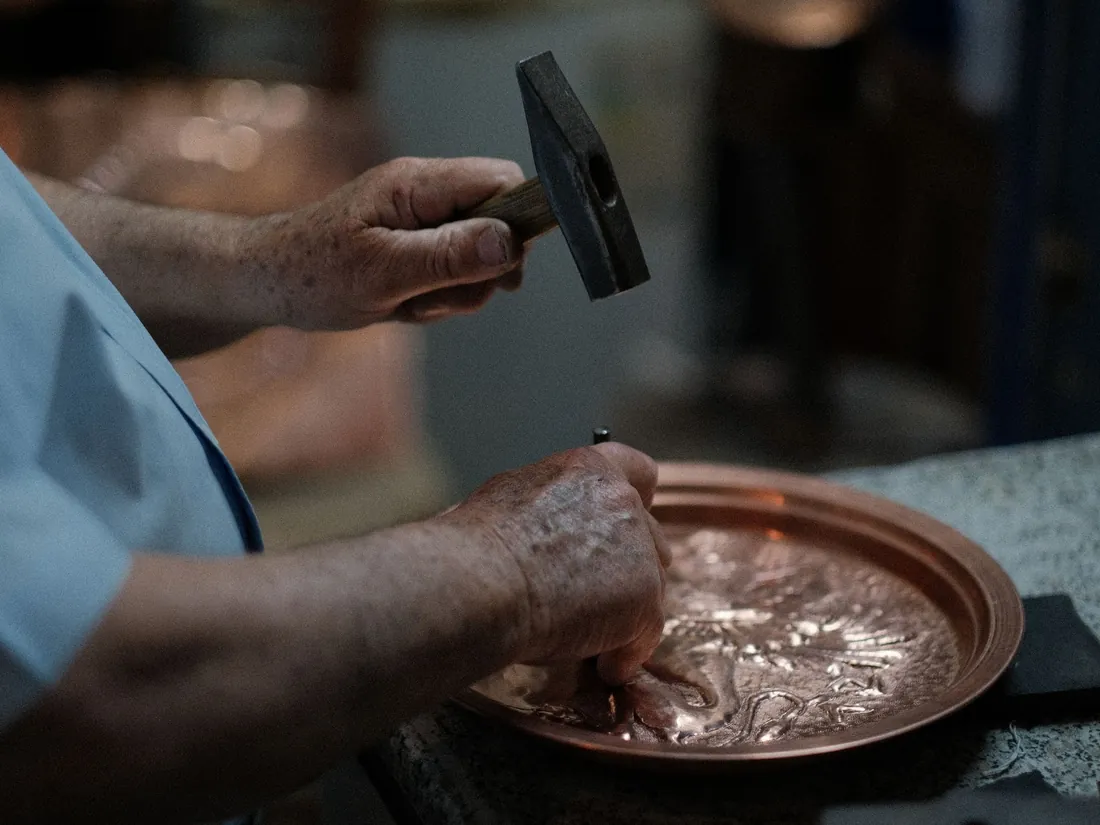
El metal no se puede repujar en el aire ni sobre una superficie dura: necesita un lecho que ceda lo justo para dejar bajar el volumen y que, al mismo tiempo, sostenga el resto de la lámina para que no se abolle donde no toca. Ese lecho es la brea de taller, una mezcla templada que se comporta como un sólido bajo el golpe seco y como una pasta muy lenta bajo presión sostenida.
La receta clásica combina tres papeles. Una resina o pez que aporta cohesión y adherencia; una carga mineral en polvo que da cuerpo y regula la dureza; y una pequeña proporción de grasa o cera que evita que la mezcla se vuelva quebradiza y se agriete al enfriar. Las proporciones se ajustan por tanteo y, sobre todo, por temperatura del taller: la misma mezcla que va perfecta en enero resulta demasiado blanda en agosto.
Papel de cada componente
- Pez o resina. Da pegajosidad y hace que la chapa quede sujeta por su propia cara inferior, sin necesidad de bridas.
- Carga en polvo (yeso, polvo de ladrillo o arcilla fina). Ocupa volumen, sube la dureza y reduce el rebote elástico del golpe.
- Grasa, sebo o cera. Aporta plasticidad, evita la rotura en frío y facilita despegar la pieza al terminar.
La mezcla se calienta con suavidad y de forma indirecta, removiendo hasta que el conjunto queda homogéneo; el sobrecalentamiento quema la resina, la vuelve frágil y arruina la tanda. Se vierte en un cuenco semiesférico apoyado en un aro de cuero, que permite girar la pieza a cualquier ángulo, o en una bandeja de madera cuando el trabajo es plano y grande.
Antes de asentar la chapa se templa la superficie de la brea con calor difuso hasta que brilla ligeramente, se dobla un pequeño reborde en los cuatro lados de la lámina para que agarre, y se presiona desde el centro hacia fuera. El objetivo es que no quede ni una burbuja de aire debajo: un hueco no visto se traduce, treinta golpes después, en una abolladura imposible de recuperar. Al retirar la pieza, la brea que queda pegada se ablanda con calor suave y se limpia con disolvente adecuado antes de recocer.
Cinceles: cada forma resuelve una tarea distinta
Un cincel de repujado no corta. Es una punta de acero templado, pulida y sin filo, que transmite el golpe del martillo a un área muy concreta de la chapa. La familia entera se organiza por lo que hace la punta al empujar el metal, y un taller que trabaja de forma continua acaba fabricando o modificando sus propias piezas para dibujos concretos.
- Trazadores. Punta en línea, recta o curva, roma. Marcan el contorno del dibujo desde el anverso y son los primeros en entrar en la chapa.
- Embutidores o bolas. Cabeza esférica de distintos diámetros. Trabajan desde el reverso empujando el volumen hacia fuera.
- Planeadores. Cara plana o levemente convexa. Bajan y aprietan los fondos, aplanan zonas que se han levantado por arrastre.
- Matizadores. Cara grabada con puntos, rayas o granulado. Dan textura al fondo y, de paso, endurecen y estabilizan esa superficie.
- Perfiladores y medias cañas. Aristas y perfiles que definen pliegues, bordes de hoja, aristas duras entre dos planos.
Dos detalles marcan la diferencia en el uso diario. El primero es el pulido de la punta: cualquier marca de lima queda copiada en el metal golpe tras golpe y luego no hay pátina que la disimule. El segundo es el mango del martillo, que debe permitir un golpeo rápido de muñeca y no de brazo, porque el cincelado avanza con muchos impactos pequeños y regulares, no con pocos y fuertes.
Del papel a la lámina: traspasar el motivo sin perder la línea
El traspaso es un paso corto que condiciona todo lo demás. Sobre una chapa recién recocida y desengrasada, el dibujo definitivo se pasa a tamaño real; la costumbre más habitual es cubrir la superficie con una capa fina y mate —una aguada clara, un temple o una pintura blanda— que permita ver el trazo y se elimine después sin dejar rastro.
Con el motivo encima, el contorno se repasa con una punta seca hasta dejar una huella tenue y continua. Esa huella no es todavía el trabajo: es la guía sobre la que después entrará el trazador. Conviene decidir en este momento qué líneas son estructurales y cuáles son de detalle, porque las primeras se marcarán con firmeza antes del primer embutido y las segundas se dejarán para el final, cuando el volumen ya no vaya a moverse.
Un margen generoso alrededor del motivo evita disgustos. La chapa se estira, se ondula y encoge de contorno mientras se trabaja; recortar al tamaño final antes de tiempo es la forma más rápida de quedarse sin borde para el montaje.
Anverso y reverso: por qué el relieve se construye alternando caras
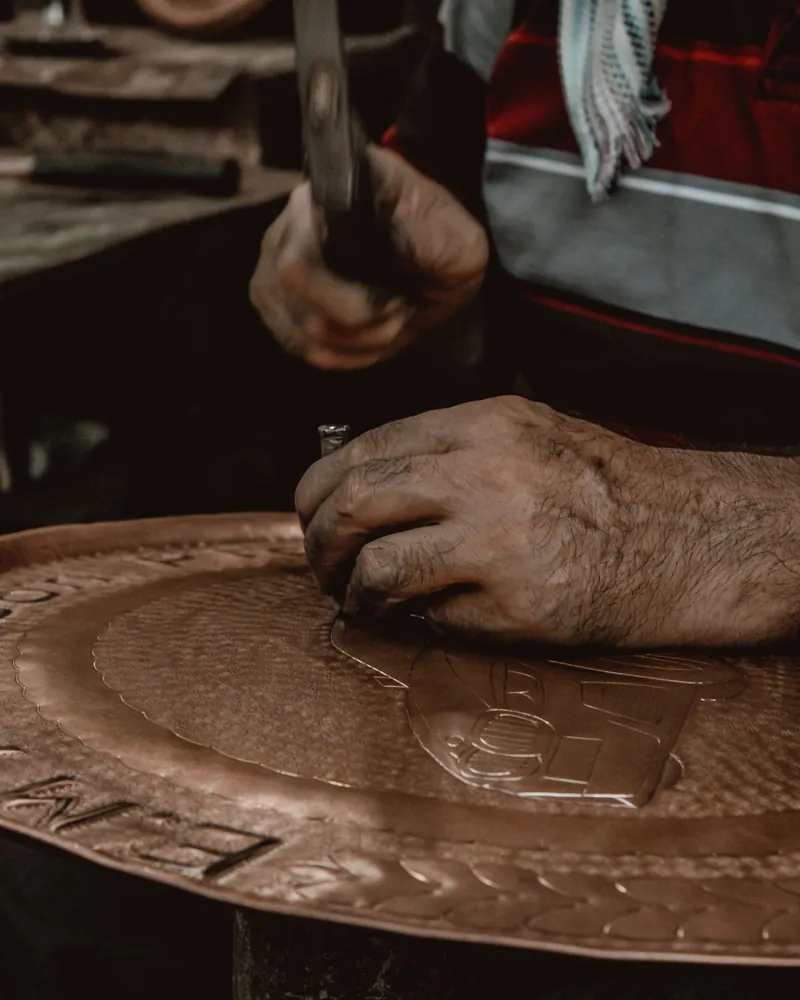
El volumen no sale de una sola pasada. Desde el reverso, con embutidores, se empuja el metal hacia fuera y se levantan las masas generales; desde el anverso, con trazadores y planeadores, se recuperan los contornos que el embutido ha desdibujado y se aprietan los fondos. Cada vuelta de la pieza afina lo que la anterior dejó aproximado.
La secuencia habitual empieza marcando el contorno por el anverso, sigue con un primer levantado suave por el reverso, vuelve al anverso para redefinir la línea y continúa así, subiendo el relieve poco a poco. Intentar alcanzar la altura final en una sola sesión de embutido casi siempre termina en una chapa adelgazada y en un contorno perdido.
Recocido y pérdida de acritud
Cada golpe deforma la red del metal y lo endurece: es la acritud. La lámina responde con un sonido más agudo, se resiste al cincel y empieza a agrietarse por los bordes o por las cimas del relieve. El recocido devuelve el material a un estado dúctil calentándolo hasta un rojo apagado, uniforme y sin pasarse, para enfriarlo después según la aleación. Tras el recocido queda una capa de óxido que se retira con un decapado suave, aclarado abundante y secado antes de volver a la brea.
El error más común no es recocer mal, sino recocer tarde. Cuando la chapa ya cruje, el daño está hecho. Es más seguro anticiparse, aunque implique interrumpir el trabajo dos o tres veces más de lo previsto.
Relieve, fondos y textura: cómo se ordena la lectura de la pieza
Cuando el volumen general está resuelto llega la fase que decide si la pieza se entiende. Un relieve legible casi nunca es el más alto, sino el que jerarquiza: masas principales bien redondeadas, planos intermedios contenidos y detalles concentrados en pocos puntos. El resto del trabajo consiste en separar esos niveles.
El fondo es la herramienta principal para conseguirlo. Bajarlo con planeadores y luego darle una textura menuda con matizador produce dos efectos a la vez: ópticamente lo aleja, porque dispersa la luz en lugar de reflejarla, y físicamente lo endurece, porque el granulado deja la zona con acritud controlada y menos tendencia a vibrar. Un fondo texturado también disimula las marcas inevitables del proceso.
Las texturas conviene decidirlas con criterio y no acumularlas. Dos o tres registros bastan: un granulado fino para el fondo, un rayado direccional para superficies intermedias y una zona lisa y pulida reservada a lo que debe brillar. Si todo está texturado, nada destaca.
Los detalles finos —nervios, pliegues, contornos interiores— se dejan para el final por una razón práctica: cualquier golpe posterior en las inmediaciones los aplasta. Terminar por lo pequeño es también una forma de no repetir trabajo.
Igualar el borde, montar la pieza y proteger la superficie
Al despegar la lámina de la brea, el borde nunca está donde se dibujó: el estirado lo ha movido y el conjunto suele presentar una ligera alabeo. Antes de recortar conviene planear la zona plana apoyando la pieza sobre una superficie de madera y golpeando con maza blanda, de nailon o madera, que corrige la ondulación sin dejar huella.
El recorte se hace después, con sierra fina o tijera de chapa, y el canto se lima y se redondea. En piezas que se van a manipular, doblar unos milímetros de reborde hacia el reverso aporta rigidez y elimina el filo. El montaje se resuelve en los puntos planos, nunca en el relieve: remaches, tornillos ocultos por el reverso o un cerco que sujete el perímetro contra un soporte rígido. Conviene dejar a la lámina un mínimo margen de movimiento térmico si va a quedar fijada sobre madera.
Pátina y protección
La pátina es química y también es dibujo. Los baños de sulfuro sobre cobre y plata oscurecen la superficie de forma progresiva, y las soluciones amoniacales o acéticas dan tonos verdes y azulados sobre cobre y latón; en todos los casos, el resultado depende de que la pieza esté perfectamente limpia y sin grasa antes del tratamiento. Se aplica con la pieza a temperatura estable, se controla el tono paso a paso y se detiene con un aclarado abundante.
Una vez oscurecida, la pieza se cepilla o se frota selectivamente para devolver el brillo a las zonas altas del relieve. Ese contraste entre cimas claras y fondos oscuros es, en la práctica, lo que hace visible el volumen. El último paso es sellar: una cera microcristalina para acabados mates y cálidos, o un barniz transparente estable cuando la pieza va a estar expuesta al ambiente. Sin protección, el cobre y el latón siguen evolucionando por su cuenta y las huellas de los dedos aparecen a los pocos días.
Estos tratamientos exigen ventilación, guantes y protección ocular, y los productos y residuos deben gestionarse según las indicaciones del fabricante y la normativa local de residuos.
Comprobaciones antes de cada fase del trabajo
Buena parte de los problemas de una pieza se detectan en cuatro o cinco comprobaciones rápidas. Esta lista resume las que se repiten sesión tras sesión en el trabajo de cincelado y repujado.
- La chapa está recocida y desengrasada antes de trazar el dibujo.
- Hay margen sobrante alrededor del motivo para el recorte y el montaje posteriores.
- La brea está templada, sin burbujas bajo la lámina y con la dureza adecuada a la temperatura del taller.
- Las puntas de los cinceles están pulidas y ninguna tiene marcas de lima.
- El contorno se ha marcado por el anverso antes del primer embutido.
- El relieve sube por etapas, alternando caras, y no en una sola pasada.
- Se recoce antes de que la chapa suene seca o muestre grietas en el borde.
- El fondo se baja y se matiza cuando el volumen general ya está decidido.
- Los detalles finos se dejan para el final del proceso.
- La pieza se planea con maza blanda antes de recortar el borde definitivo.
- La superficie está limpia y sin grasa antes de patinar.
- El sellado final se aplica con la pieza completamente seca.
Qué se publica en Skosade
Skosade es un proyecto informativo dedicado a un solo oficio: el trabajo del metal en relieve mediante cincelado y repujado. Lo que se publica son textos de lectura, redactados y revisados, sobre los materiales, las herramientas, la secuencia de trabajo y los acabados. No hay cursos, ni venta de material, ni encargos.
Los temas que estructuran el material publicado son estos:
- Chapa de cobre, latón y plata: comportamiento, espesores y criterios de elección.
- La brea de taller: composición, dureza, preparación del cojín y limpieza de la pieza.
- Familias de cinceles y su uso concreto en cada fase del relieve.
- Traspaso del dibujo y jerarquía de líneas sobre la lámina.
- Alternancia entre anverso y reverso en la construcción del volumen.
- Recocido, acritud y decapado entre etapas.
- Elaboración del relieve, tratamiento de fondos y texturas.
- Igualado del borde, planeado final y soluciones de montaje.
- Pátinas sobre cobre, latón y plata, y protección de la superficie terminada.
Los contenidos se amplían y se corrigen con el tiempo. Cuando una descripción admite variantes de taller, se indica como tal en lugar de presentarse como norma única.
Escribir a Skosade
Para correcciones, precisiones técnicas, dudas sobre un texto publicado o propuestas de temas relacionados con el cincelado y el repujado, el único canal del proyecto es el correo electrónico.
Skosade
[email protected]
Los mensajes se leen y se responden cuando corresponde, sin plazo comprometido. Skosade no realiza trabajos por encargo ni valoraciones de piezas.